Virutas de mecanizado: qué revelan sobre el proceso CNC
En los procesos de mecanizado CNC, las virutas suelen considerarse un residuo inevitable de la operación. Sin embargo, su forma, color, tamaño y comportamiento pueden aportar información valiosa sobre lo que sucede durante el corte.
Observar las virutas no sustituye la inspección de las piezas, la revisión de los parámetros de mecanizado ni el análisis del desgaste de las herramientas. No obstante, cuando se interpretan correctamente y se relacionan con otras variables del proceso, pueden ayudar a detectar condiciones que requieren atención.
Para operadores, programadores e ingenieros de manufactura, aprender a reconocer estas señales representa una oportunidad para mejorar el control del proceso, reducir interrupciones y aprovechar mejor las herramientas de corte.
¿Por qué se forman las virutas durante el mecanizado?
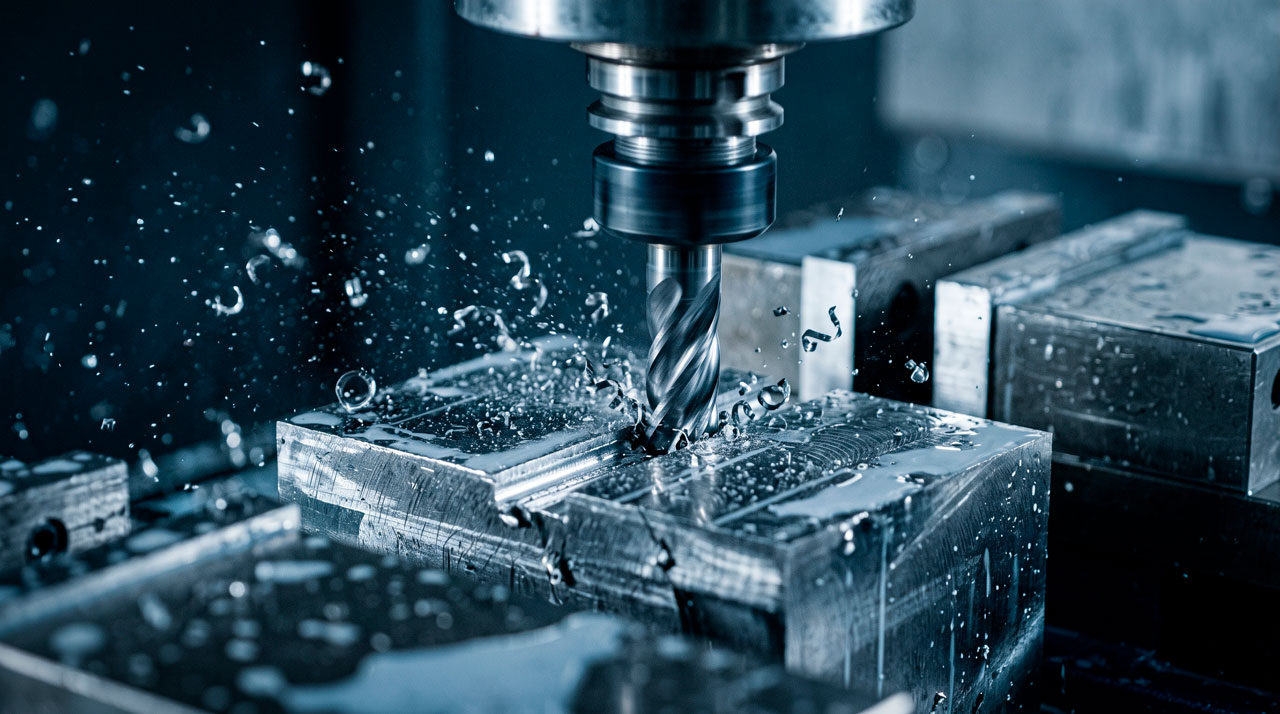
Cuando una herramienta entra en contacto con una pieza metálica, ejerce fuerzas que deforman y separan el material. La porción removida se convierte en viruta, cuya forma y comportamiento dependen de diversos factores.
Entre los más importantes se encuentran:
- Material de la pieza: la ductilidad, la dureza y otras propiedades influyen en la manera en que el material se deforma y se desprende.
- Geometría de la herramienta: la forma del filo, el ángulo de desprendimiento y los rompevirutas modifican la formación de la viruta.
- Velocidad de corte y avance: estos parámetros influyen en la deformación, la generación de calor y el espesor de la viruta.
- Profundidad de corte: determina cuánto material se retira en cada pasada y afecta las condiciones de formación de la viruta.
- Refrigeración y lubricación: cuando se utilizan, pueden influir en la temperatura, la fricción y la evacuación de las virutas.
- Rigidez del sistema: la máquina, la sujeción de la pieza y el portaherramientas pueden afectar la estabilidad del corte.
Por esta razón, no existe una única forma de viruta que pueda considerarse ideal para todos los materiales y operaciones. Su interpretación debe realizarse considerando las condiciones específicas del proceso.
1. Virutas largas y continuas: ¿cuándo representan un problema?
En materiales dúctiles, como ciertos aceros de bajo carbono y aleaciones de aluminio, es posible obtener virutas largas y continuas.
Este comportamiento no necesariamente indica una falla. En determinadas operaciones y materiales puede ser completamente normal. El problema aparece cuando las virutas se enredan alrededor de la herramienta, la pieza o los componentes de la máquina.
La acumulación puede dificultar la evacuación del material, afectar el acabado superficial, provocar interrupciones y representar un riesgo para el operador.
¿Qué conviene revisar?
- La geometría de la herramienta y el rompevirutas.
- El avance y la profundidad de corte.
- La estrategia de mecanizado y la evacuación de viruta.
- El sistema de refrigeración o lubricación, cuando corresponda.
Los ajustes deben realizarse de acuerdo con las recomendaciones del fabricante de la herramienta y las condiciones de la operación. Reducir el avance de manera indiscriminada, por ejemplo, no siempre resuelve el problema y puede empeorar la formación de viruta.
2. Virutas cortas y controladas: una señal favorable
Las virutas segmentadas o fragmentadas pueden facilitar la evacuación del material y reducir los enredos durante el mecanizado.
En muchas operaciones, una fragmentación adecuada contribuye a mantener una zona de corte más despejada y facilita la automatización del proceso.
Sin embargo, que las virutas sean cortas no garantiza por sí solo que la operación sea eficiente. Es necesario comprobar que la herramienta trabaje dentro de condiciones apropiadas y que no existan otros síntomas de inestabilidad.
Por ejemplo, una viruta excesivamente fragmentada, acompañada de vibración, ruido inusual o deterioro del acabado, puede justificar una revisión de los parámetros, la geometría de corte y la rigidez del montaje.
La clave está en buscar una formación de viruta compatible con el material, la herramienta y la operación, no simplemente en obtener las virutas más pequeñas posibles.
3. El color de las virutas: información relacionada con la temperatura
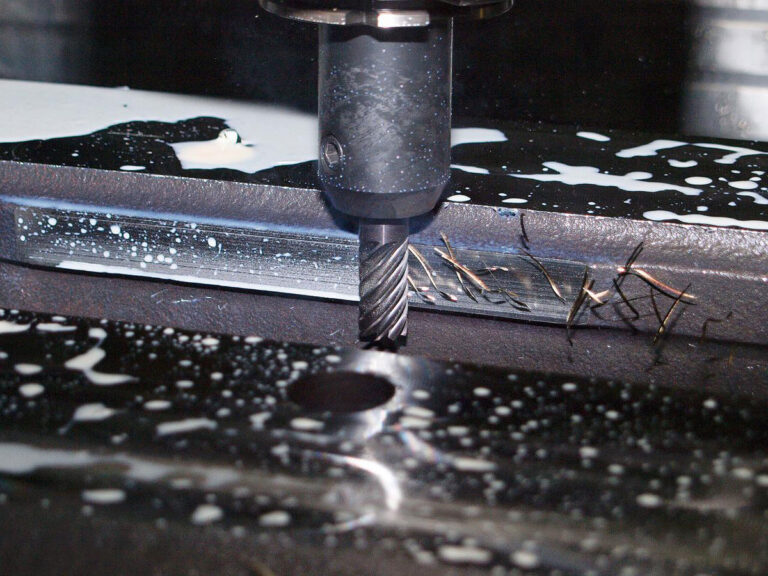
En el mecanizado de ciertos metales, especialmente algunos aceros, las virutas pueden presentar tonalidades que van desde el plateado hasta colores amarillos, azules o violetas.
Estos cambios pueden estar relacionados con la temperatura alcanzada y con la formación de capas de óxido en la superficie de la viruta. No obstante, el color depende también del material, de las condiciones de corte y de la exposición al ambiente.
Por ello, no es correcto interpretar un color determinado como prueba automática de sobrecalentamiento o desgaste de la herramienta.
Si se observa un cambio significativo en el color habitual de las virutas, conviene relacionarlo con otros indicadores:
- Desgaste o daño visible en el filo de corte.
- Cambios en la vida útil de la herramienta.
- Variaciones en el acabado superficial.
- Alteraciones en los parámetros o en las condiciones de refrigeración.
- Aparición de rebabas o cambios dimensionales en la pieza.
La temperatura en la zona de corte es un factor importante, pero debe evaluarse dentro del contexto completo del proceso.
4. Virutas irregulares: posibles cambios en las condiciones de corte
Cuando una operación que normalmente produce virutas consistentes comienza a generar formas, tamaños o comportamientos diferentes, es conveniente investigar qué ha cambiado.
Entre las posibles causas se encuentran una variación en el material, un filo desgastado, cambios en los parámetros, una sujeción deficiente o una evacuación inadecuada de las virutas.
También puede ocurrir que el proceso presente interrupciones periódicas del corte o que la geometría de la herramienta no sea la más adecuada para la operación.
En estos casos, conviene comparar las condiciones actuales con las que se utilizaban cuando el proceso funcionaba correctamente.
Registrar los cambios en la herramienta, los parámetros de corte y el comportamiento de la máquina ayuda a identificar patrones y evita realizar ajustes sin una hipótesis técnica.
5. Cuando las virutas se acumulan en la zona de corte
La evacuación de viruta es especialmente importante en operaciones de taladrado profundo, ranurado, torneado y mecanizado de cavidades.
Cuando el material removido no sale correctamente de la zona de trabajo, puede volver a entrar en contacto con la herramienta o con la superficie mecanizada. Esto puede generar rayaduras, daños en el filo, interrupciones del proceso y problemas de calidad.
Para prevenir estas situaciones, es importante considerar la geometría de la herramienta, los canales de evacuación, la trayectoria de mecanizado y las características del sistema de refrigeración.
En determinadas aplicaciones, una herramienta con geometría especializada o un sistema de refrigeración a través de la herramienta puede mejorar la evacuación. La conveniencia de estas soluciones depende de la profundidad de la operación, el material y las condiciones de trabajo.
Cómo utilizar las virutas para mejorar el proceso de mecanizado
La observación de las virutas resulta más útil cuando forma parte de una rutina de control y no se realiza únicamente después de que aparece un problema.
Estas prácticas pueden ayudar a aprovechar mejor la información disponible.
1. Establecer una referencia. Identifica cómo se comportan normalmente las virutas en cada operación, considerando el material, la herramienta y los parámetros utilizados.
2. Registrar los cambios. Si aparecen diferencias importantes en su forma, color o evacuación, anota las condiciones de trabajo y el momento en que se detectaron.
3. Revisar otros indicadores. Examina el desgaste de la herramienta, el acabado superficial, las dimensiones de la pieza y cualquier cambio en el comportamiento de la máquina.
4. Analizar una variable a la vez, cuando sea viable. Los ajustes controlados facilitan determinar qué modificación produce una mejora. Deben respetarse los límites seguros de operación y las recomendaciones técnicas aplicables.
5. Documentar los resultados. Cuando se identifica una condición favorable, registra los parámetros y las características de la operación para facilitar su repetición.
Este enfoque permite convertir una observación cotidiana en información útil para la mejora continua.
La seguridad también importa al manejar virutas
Las virutas metálicas pueden tener bordes afilados, conservar temperaturas elevadas y salir proyectadas durante el mecanizado. Por ello, su inspección y retiro deben realizarse siguiendo los procedimientos de seguridad establecidos en el taller.
Nunca deben retirarse manualmente mientras la máquina está operando. Es necesario utilizar los dispositivos y herramientas adecuados, así como detener y asegurar la máquina conforme al procedimiento aplicable antes de intervenir en la zona de trabajo.
La seguridad no debe sacrificarse para observar mejor una viruta o corregir una condición de corte.
Conclusión: observar las virutas es aprender a leer el proceso
Las virutas ofrecen pistas sobre la interacción entre el material, la herramienta y las condiciones de mecanizado. Su forma puede ayudar a evaluar la evacuación; su color puede aportar indicios relacionados con la temperatura, y los cambios en su comportamiento pueden señalar que conviene revisar la operación.
Sin embargo, ninguna de estas señales debe interpretarse de manera aislada. La información adquiere valor cuando se relaciona con los parámetros de corte, el estado de la herramienta, la calidad de la pieza y las condiciones reales de trabajo.
En DIHCSA, el conocimiento sobre herramientas de corte y sus aplicaciones forma parte de la búsqueda de soluciones adecuadas para cada proceso de manufactura. Una selección correcta, acompañada de parámetros apropiados y una evaluación técnica constante, puede contribuir a mejorar la estabilidad, la calidad y el aprovechamiento de los recursos.
En mecanizado, cada detalle cuenta. Incluso las virutas pueden aportar información para tomar mejores decisiones.
¿Tienes preguntas?
Nuestro equipo de especialistas está listo para apoyarte.