TungMeister VVFH: cómo simplificar el mecanizado de chaveteros en ejes
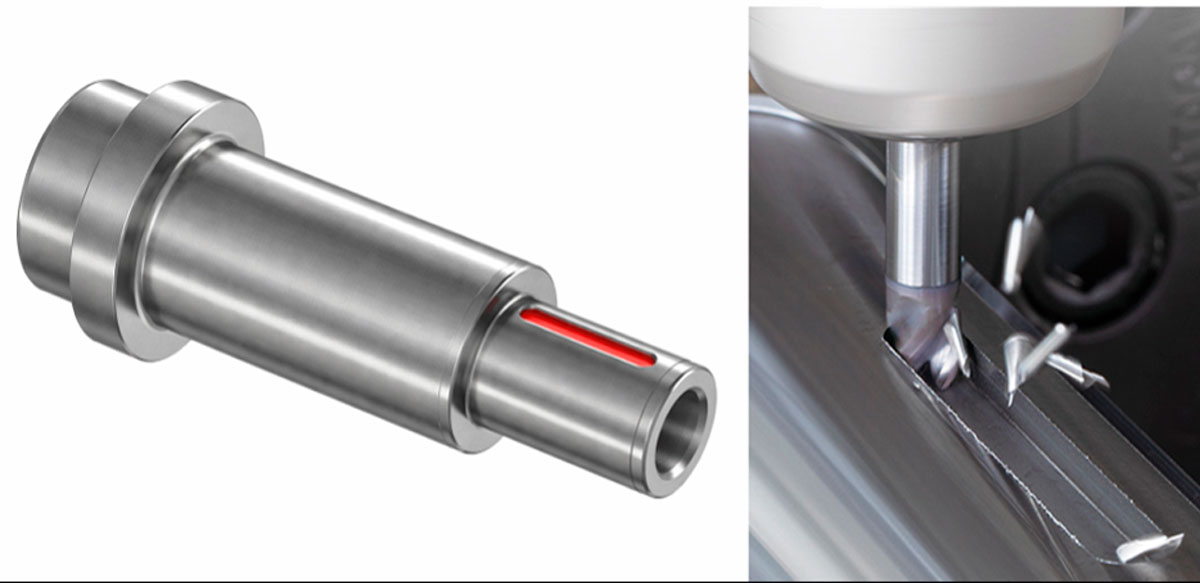
El mecanizado de chaveteros en ejes puede requerir diferentes operaciones y herramientas para conseguir la profundidad, geometría y acabado necesarios. Dependiendo de la aplicación, es común utilizar una fresa de mango mediante una entrada en rampa o realizar primero un agujero piloto para después mecanizar la ranura.
Aunque ambos métodos son funcionales, pueden incrementar la trayectoria de la herramienta, los cambios de herramienta y los tiempos de preparación.
Para afrontar este desafío, Tungaloy desarrolló el cabezal multifuncional TungMeister VVFH, una solución que combina capacidades de taladrado, ranurado y acabado periférico en una misma herramienta.
El reto del mecanizado de chaveteros
Cuando se mecaniza un chavetero cerrado, la herramienta no puede simplemente entrar lateralmente en la pieza. Es necesario encontrar una estrategia que permita alcanzar la profundidad requerida sin sobrecargar la herramienta.
Entre los métodos utilizados habitualmente se encuentran:
Entrada en rampa
La fresa penetra progresivamente en la pieza mediante un movimiento inclinado hasta alcanzar la profundidad deseada. Posteriormente realiza el desplazamiento lateral para generar el chavetero.
Una desventaja es que, cuando se requieren ranuras profundas, la trayectoria necesaria para llegar a la profundidad de corte puede aumentar considerablemente.
Taladrado de un agujero piloto
Otra alternativa consiste en utilizar primero una broca para generar un agujero hasta la profundidad requerida y después cambiar a una fresa para realizar el ranurado.
Este método reduce la carga de entrada sobre la fresa, pero implica utilizar dos herramientas y realizar un cambio entre operaciones.
Esto también significa administrar diferentes offsets, vidas útiles y posiciones dentro del almacén de herramientas.
El dilema: menos herramientas o menor trayectoria
En términos prácticos, los métodos convencionales plantean un intercambio:
menos herramientas = mayor trayectoria de entrada
menor trayectoria = mayor número de herramientas y cambios
El concepto de TungMeister VVFH busca reducir este compromiso integrando diferentes operaciones en una sola herramienta.
¿Qué es TungMeister VVFH?
VVFH es un cabezal de fresa de escuadrado de tres filos, diseñado con capacidad para realizar taladrado gracias a sus filos de corte centrales.
Su funcionamiento permite realizar una secuencia continua:
Taladrado → ranurado lateral → acabado periférico
La herramienta puede penetrar directamente en dirección Z hasta alcanzar la profundidad requerida. Posteriormente se desplaza lateralmente para mecanizar el interior del chavetero y puede continuar con el acabado de los hombros.
De esta manera, una sola herramienta puede realizar operaciones que tradicionalmente requerían diferentes herramientas.
Tres características que favorecen el desempeño de VVFH
1. Tres filos de corte centrales
El cabezal incorpora tres filos de corte en el centro de la herramienta. Esto permite realizar la entrada axial directamente sobre la posición inicial del chavetero.
La distribución de la carga entre los filos favorece una entrada estable y permite pasar posteriormente al movimiento lateral.
2. Mayor espacio para la evacuación de viruta
El diseño de VVFH incorpora canales de mayor volumen para facilitar la evacuación de las virutas.
Tungaloy señala que el volumen de los canales alcanza aproximadamente 150 % respecto al diseño convencional. Esta característica resulta especialmente importante durante el taladrado y el ranurado a ancho completo, donde se genera una cantidad considerable de material.
Una evacuación eficiente ayuda a evitar la recirculación de virutas y la acumulación de material en la zona de corte.
3. Geometría de paso variable
Durante el ranurado, todo el diámetro de la herramienta puede estar en contacto con el material, incrementando las fuerzas de corte y la posibilidad de vibraciones.
Para afrontar esta condición, VVFH utiliza una geometría de paso variable, que contribuye a reducir la tendencia al chatter y favorece un mecanizado más estable.
Un solo cabezal para diferentes operaciones
Una de las principales ventajas de VVFH es la posibilidad de integrar varias etapas del proceso.
En lugar de:
Broca piloto → cambio de herramienta → fresa de ranurado → acabado
el proceso puede simplificarse a:
VVFH → taladrado → ranurado → acabado periférico
Esto puede reducir los cambios de herramienta y simplificar la gestión de herramientas y offsets.
Tungaloy reporta, en uno de sus ejemplos con un eje de acero S45C, una reducción del tiempo de mecanizado de 240 a 75 segundos al cambiar de una estrategia convencional de entrada en rampa a VVFH.
Resultados en aplicaciones reales
La tecnología también ha sido evaluada en diferentes aplicaciones industriales.
Ejes para motores eléctricos
En un eje de motor para aplicaciones EV/HEV fabricado en SCM440, una fresa de HSS producía aproximadamente cinco componentes antes de presentar fractura del filo.
Al utilizar un cabezal VVFH de carburo con grado AH715 y un mango VSSD de alta rigidez, se alcanzaron 30 componentes por cabezal, es decir, seis veces más que con la herramienta convencional.
Además, el modo de falla pasó de una fractura repentina del filo a un desgaste de flanco más estable.
Reducción del número de herramientas
En otra aplicación sobre ejes de SCM420/SCM430, el proceso convencional requería tres herramientas:
- Broca piloto.
- Fresa de desbaste.
- Fresa de acabado.
Con VVFH fue posible integrar el taladrado y el mecanizado de desbaste en una sola herramienta, reduciendo el proceso de tres etapas a dos y de tres herramientas a una, mientras el acabado periférico permaneció como una operación independiente.
Mayor productividad en acero S45C
En otro caso, el proceso convencional requería taladrar primero y posteriormente realizar el ranurado con una fresa.
Al integrar ambas operaciones con VVFH y ajustar el avance a las condiciones recomendadas, el número de piezas mecanizadas aumentó de 126 a 160, mientras que la tasa de remoción de material pasó de 3.82 a 8.59 cm³/min.
Esto demuestra un punto importante: optimizar una herramienta no significa simplemente reducir los parámetros de corte. Es necesario encontrar las condiciones adecuadas para cada operación.
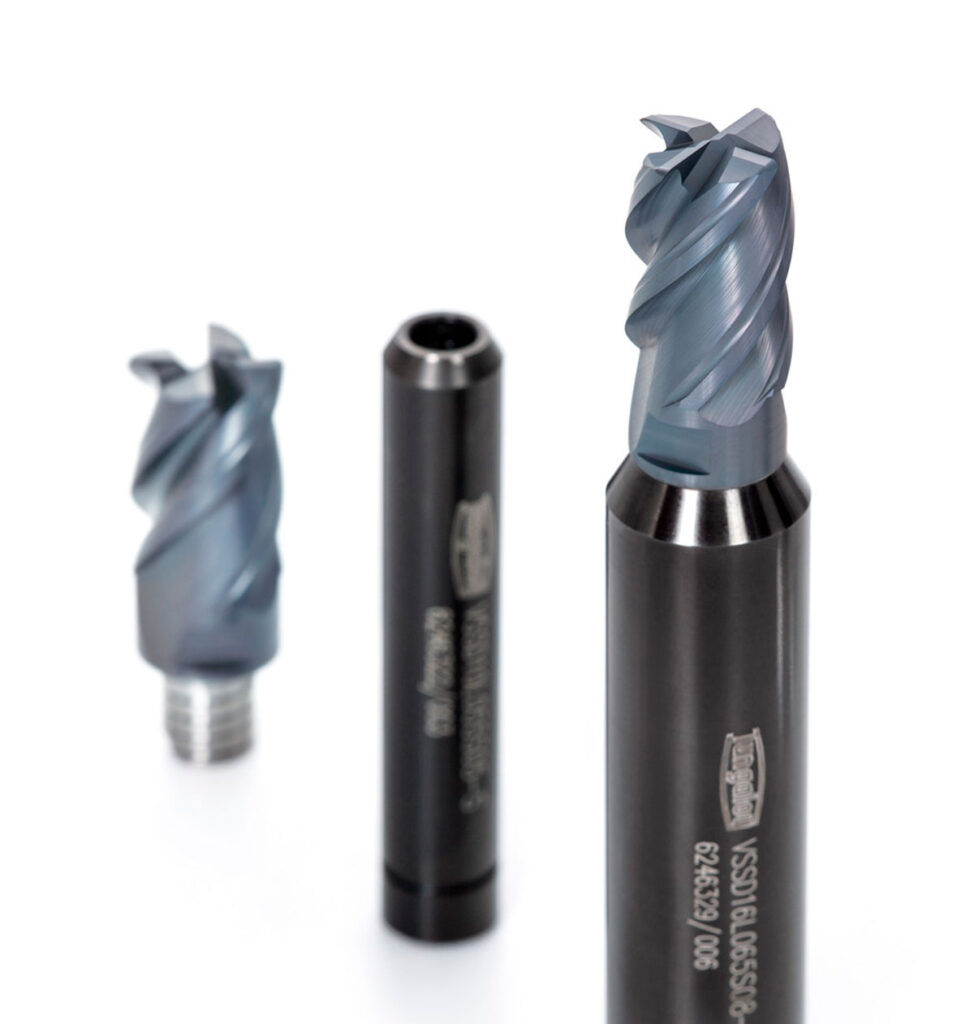
La importancia del mango
El desempeño de VVFH también depende de la configuración del conjunto.
Tungaloy ofrece diferentes opciones de mango, entre ellas el VSSD de alta rigidez y el mango VER con portapinzas ER integrado.
La elección debe realizarse considerando factores como el voladizo requerido, la rigidez, el espacio disponible y las características de la máquina.
Reducir el voladizo puede contribuir significativamente a mejorar la estabilidad y permitir condiciones de corte más productivas.
No se trata solamente de cambiar de herramienta
Los ejemplos de aplicación muestran que los mejores resultados no provienen únicamente de sustituir una fresa por otra.
Para aprovechar el potencial de VVFH es necesario analizar el proceso completo:
- Herramienta.
- Mango.
- Voladizo.
- Material de la pieza.
- Estrategia de mecanizado.
- Velocidad de corte.
- Avance por diente.
- Profundidad de corte.
- Evacuación de viruta.
Además, las condiciones de corte deben establecerse de manera independiente para las operaciones de taladrado, ranurado y acabado periférico, ya que las cargas y condiciones de trabajo son diferentes.
¿Qué beneficios puede aportar VVFH?
La integración de diferentes operaciones puede generar ventajas importantes para determinados procesos de producción:
- Menor número de herramientas.
- Menos cambios de herramienta.
- Reducción de tiempos improductivos.
- Simplificación de la gestión de offsets.
- Menor inventario de herramientas.
- Mayor estabilidad durante el mecanizado.
- Potencial incremento de la vida útil.
- Reducción del tiempo total de mecanizado.
- Reutilización del mango gracias al sistema de cabezal intercambiable.
El beneficio real dependerá de las características de cada aplicación y de la correcta configuración de los parámetros de corte.
Conclusión
El mecanizado de chaveteros puede implicar diferentes herramientas y operaciones, especialmente cuando se necesita acceder a una ranura cerrada y alcanzar determinada profundidad.
El sistema TungMeister VVFH plantea una alternativa mediante la integración de taladrado, ranurado y acabado periférico en una misma herramienta.
Más que una fresa con capacidad adicional de taladrado, se trata de una solución que permite replantear la estrategia completa de mecanizado y reducir operaciones, cambios de herramienta y tiempos improductivos en determinadas aplicaciones.
Para determinar si VVFH puede mejorar un proceso específico, es importante analizar el material, geometría del chavetero, profundidad, longitud, máquina, mango y condiciones actuales de corte.
DIHCSA puede ayudarte a evaluar estas variables y seleccionar la solución de Tungaloy más adecuada para tu proceso de mecanizado.
¿Tienes preguntas?
Nuestro equipo de especialistas está listo para apoyarte.